

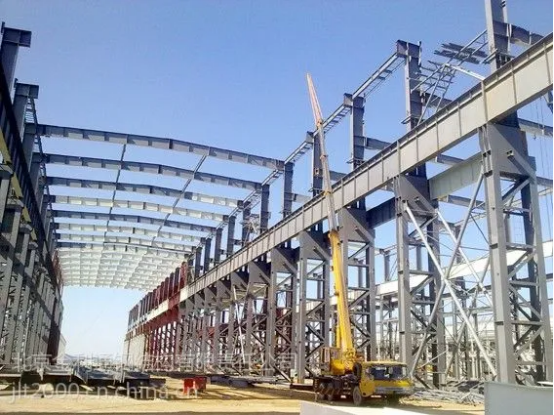
钢结构防腐领域一直有个两难问题:热镀锌防腐效果公认最好,但工艺限制太多——构件尺寸受镀锌槽限制,大型钢构进不去;热变形控制难,薄壁件容易翘曲;现场焊接后焊缝没法镀锌,只能刷普通油漆补救,留下防腐短板。冷喷锌的出现,就是要在常温下实现接近热镀锌的防护效果,同时解决这些工艺痛点。
冷喷锌96%单组份,干膜锌含量96%,是一种常温重防腐冷涂锌底漆。它的防腐逻辑与热镀锌同源,但施工方式完全不同。不需要高温熔融,不需要浸泡镀锌槽,开桶搅拌就能刷、能喷、能涂。下面把这款产品的技术逻辑拆透。
一、96%锌含量:导电网络的物理基础
干膜中锌含量达到96%,这意味着涂层中锌粉体积浓度远超临界颜料体积浓度(CPVC)。锌颗粒之间彼此接触,形成连续的导电网络,电子可以在锌颗粒之间自由传输。这是牺牲阳极保护能够发生的物理前提。
锌的标准电极电位为-0.76V,铁为-0.44V。当涂层完整、腐蚀介质(水、氧、氯离子)渗入时,锌作为阳极优先失去电子发生氧化反应:Zn → Zn²⁺ + 2e⁻。电子通过导电网络传输到钢铁基体表面,使铁极化到保护电位(-0.85V至-1.05V范围),铁的腐蚀反应被抑制。这就是牺牲阳极保护的电化学本质。96%的锌含量确保了导电网络的连续性和密度,阴极保护半径大,保护效率高。
二、双重防护机理:牺牲阳极+屏蔽层
冷喷锌的防护不是单一机制,而是两层叠加。
第一层是前面说的牺牲阳极保护。只要涂层中有锌粉存在且导电网络完整,就能持续为钢铁基体提供电化学保护。即使涂层局部破损露出钢铁,锌粉溶解形成的保护圈也能阻止露铁点腐蚀扩展。
第二层是腐蚀产物屏蔽。锌在腐蚀过程中溶解生成的Zn²⁺,与空气中的二氧化碳和氧气反应,在涂层表面形成致密的碱式碳酸锌[Zn₅(CO₃)₂(OH)₆]等腐蚀产物层。这层物质不溶于水,结构致密,能进一步阻滞水、氧和侵蚀性介质向涂层内部渗透。随着服役时间延长,这层屏蔽层越来越完整,防护效果反而趋于稳定。
这种”牺牲阳极+腐蚀产物屏蔽”的双重机理,和热镀锌的防护逻辑完全一致。热镀锌层也是先靠锌的牺牲阳极保护,表面生成锌盐腐蚀产物后形成屏蔽。冷喷锌在常温下实现了同样的防护机制。
三、单组份体系:施工便捷性的代价与边界
单组份意味着主漆中已包含所有必要组分,开桶搅拌均匀即可使用,不需要现场配比混合,没有适用期限制,不会因配比错误导致固化不良。对于现场修补、复杂构件、狭小空间等场景,施工便捷性优势明显。刷涂、滚涂、无气喷涂均可,对设备要求低。
但单组份体系也有天然短板:树脂粘结剂含量极低(因为锌含量高达96%,留给树脂的空间非常有限),涂层对基材的内聚力和附着力有限;没有固化剂参与交联反应,漆膜耐溶剂性、耐油性、耐弯曲性都不如双组份环氧体系。因此冷喷锌96%单组份通常不建议单独作为长效防腐体系的唯一涂层暴露使用,尤其是在重腐蚀环境或机械磨损严重的部位。
四、两种使用模式:单独防护与配套底漆
这款产品的灵活性在于它有两种使用定位。
第一种是单独作为防护层。在中度腐蚀环境(如C3环境)或对成本敏感的项目中,冷喷锌96%单组份可以单独使用,表面再涂一道封闭漆或低膜厚面漆防止锌盐大量生成影响外观。这种情况下,它靠自身的牺牲阳极和锌盐屏蔽提供防护,施工简单、成本低。
第二种是作为重防腐体系的底漆。在重腐蚀环境(C4-C5)中,冷喷锌作为底层,上面配套环氧封闭漆、环氧云铁中间漆和耐候面漆。底层提供极致阴极保护,上层提供机械屏蔽和耐候装饰。这种模式下,冷喷锌的短板被后续涂层弥补,优势被放大。需要注意的是,冷喷锌表面比较光滑且可能生成锌盐,中间漆必须选用附着力强、兼容性好的产品,并严格控制涂装间隔,避免层间剥离。
| 对比维度 | 冷喷锌96%单组份 | 热镀锌 |
| 施工方式 | 常温刷涂/喷涂,无需加热 | 高温熔融浸泡(约450℃) |
| 构件尺寸限制 | 无,大型构件可现场施工 | 受镀锌槽尺寸限制 |
| 热变形风险 | 无 | 薄壁件易翘曲变形 |
| 现场修补 | 方便,直接涂刷 | 焊缝无法镀锌,需油漆修补 |
| 锌含量 | 干膜96% | 镀层纯锌层约99%+合金层 |
| 防护机理 | 牺牲阳极+锌盐屏蔽 | 牺牲阳极+合金层屏蔽 |
| 附着力 | 依赖表面处理(喷砂Sa2.5) | 冶金结合,附着力极强 |
| 适用场景 | 大型钢构、现场修补、复杂件 | 中小型标准件、批量生产 |
冷喷锌96%单组份的核心价值,在于它用常温施工的方式实现了接近热镀锌的防护逻辑。对于大型钢结构、现场焊接构件、以及热镀锌无法覆盖的场景,它是目前最成熟的技术替代方案。96%的锌含量确保了导电网络的连续性,牺牲阳极和屏蔽层的双重机理提供了长效防护,单组份设计降低了施工门槛。选对使用模式——单独防护或配套底漆——就能在成本和性能之间找到最优解。


